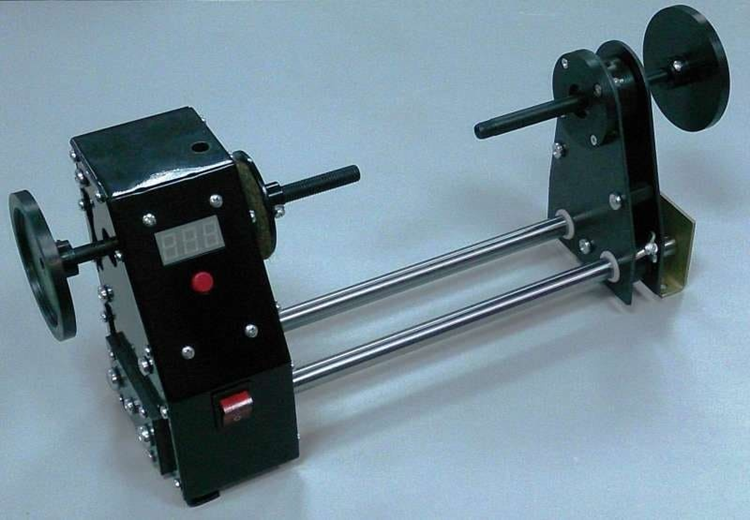
Намоточный станок применяется там, где требуется аккуратная и повторяемая намотка проволоки, кабеля, нити, ленты или шнура на катушки, барабаны и другие носители.
Он помогает организовать хранение и транспортировку материалов, ускоряет подготовку заготовок для производства и снижает количество брака, возникающего из-за неравномерного натяжения и спутывания.
К основным достоинствам относятся стабильное качество намотки, точный контроль натяжения и шага, повышение производительности и безопасность работы по сравнению с ручными операциями. Оборудование упрощает серийные задачи, обеспечивает одинаковый результат на каждой партии и позволяет экономить время, расходные материалы и трудозатраты.
Какие операции намотки автоматизирует оборудование и где это критично
Намоточный станок автоматизирует повторяющиеся операции, которые при ручной намотке сильнее всего зависят от навыка оператора: точное позиционирование провода, контроль натяжения, выдерживание шага и скорости, а также соблюдение заданной геометрии слоя. Это позволяет получать стабильные параметры изделия от партии к партии и уменьшать долю брака, связанного с перекосами, перетяжками и неравномерной укладкой.
Критичность автоматизации особенно возрастает там, где качество намотки напрямую влияет на электрические характеристики (индуктивность, сопротивление, добротность), нагрев и ресурс, а также на безопасность. В таких задачах важны не только скорость, но и воспроизводимость: одинаковое число витков, одинаковая плотность укладки и одинаковое натяжение по всей длине провода.
Операции, которые берет на себя намоточное оборудование
Современные станки закрывают полный цикл намотки: от подготовки провода до фиксации результата. Автоматизация чаще всего включает в себя следующие операции, где человеческий фактор дает наибольшие отклонения:
- Точная подача и укладка провода с заданным шагом, включая равномерную раскладку по ширине каркаса и формирование ровных слоев.
- Подсчет витков и остановка в строго заданной точке, чтобы исключить недомот/перемот и связанные с этим отклонения параметров.
- Контроль натяжения на протяжении всей операции, что снижает риск обрыва тонкого провода и предотвращает чрезмерное сжатие изоляции.
- Регулирование скорости и ускорений, включая плавный разгон/торможение, чтобы избегать рывков и повреждения эмали.
- Программирование режимов для разных изделий: смена шага, зон намотки, количества слоев, направлений и пауз под технологические операции.
Где автоматизация намотки критично важна
Автоматизация становится обязательной там, где изделие должно соответствовать жестким допускам и где цена ошибки высока. Это прежде всего катушки и трансформаторы, дроссели, электромагниты и различные датчики, у которых даже небольшая разница в натяжении и укладке меняет рабочие характеристики и приводит к нестабильности в эксплуатации. В массовом производстве критична еще и скорость переналадки: заданная программа позволяет быстро повторять конфигурацию намотки без «подгонки» вручную.
Особо чувствительные зоны – намотка тонким проводом и намотка с высокой плотностью витков. В этих случаях важны минимальная травматичность провода, отсутствие микроповреждений эмали и предсказуемая механика слоя, иначе растут риски межвитковых замыканий, локального перегрева и раннего выхода из строя. Также автоматизация критична в изделиях с требованиями к надежности и прослеживаемости: заданные режимы обеспечивают повторяемость процесса и облегчают контроль качества на каждой партии.